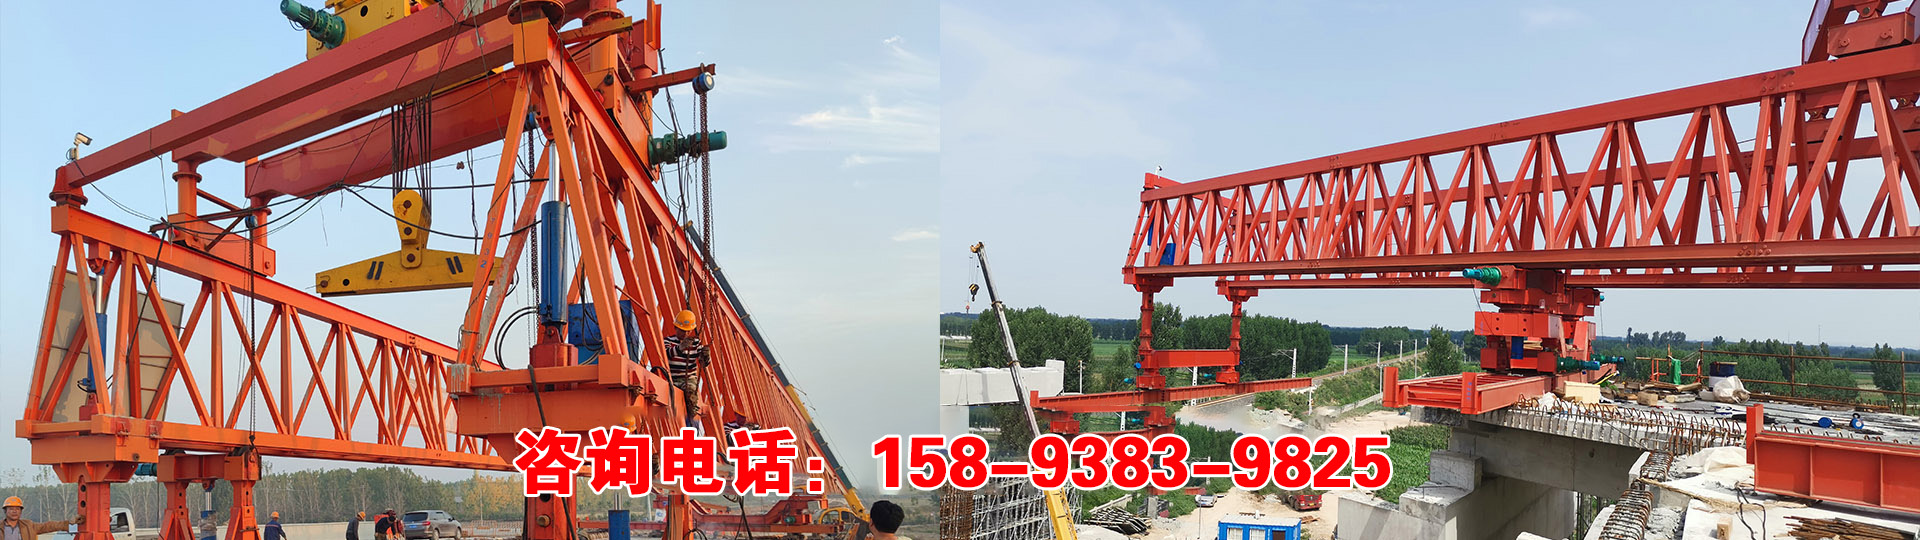
双悬臂式架桥机的主梁本该保持笔直的姿态,一旦出现水平方向的弯曲变形,超出规范允许范围,就会给整套设备埋下一连串连锁隐患。这类变形不像断裂那样一眼就能察觉,大多是慢慢发展出来的,很容易被现场巡检忽略,等到轨道和轮组出现异常声响时,变形已经积累到一定程度。

造成主梁水平旁弯的原因有很多,从出厂焊接残留的内应力,到运输存放时支撑位置不当,都可能埋下变形的底子。而在施工现场,偏载吊装、重物重心偏移、频繁的横向冲击,或是支腿受力不均,是诱发旁弯持续发展的主要因素。双悬臂结构两端都伸出较长的悬臂,在不对称荷载作用下,主梁会持续承受横向弯矩,反复作用后钢材产生不可逆的塑性变形,弯曲便一点点固定下来。
旁弯超差***影响的就是小车行走。轨道跟着主梁一起弯曲,轨距发生偏移,小车运行阻力明显变大,车轮持续啃咬轨道,轮缘和轨道侧面不断磨损,严重时会出现小车卡滞、行走不稳,甚**有脱轨的风险。与此同时,主梁受力分布被打乱,原本均匀传递的荷载集中到弯曲一侧的腹板和焊缝上,悬臂根部、主梁拼接位置的应力持续走高,加速疲劳裂纹萌生,和悬臂根部焊缝开裂的隐患互相叠加,进一步放大结构风险。架梁对位时,整机横向姿态跑偏,梁片就位精度下降,给桥面施工带来额外麻烦。
发现旁弯超差之后,不能继续带隐患长时间作业,应当先降低额定荷载,限制偏载工况,再安排专业人员复测变形量,标记弯曲***的区段。矫正方案要结合现场条件审慎选择,火焰矫正的加热区域、温度和顺序都需要把控,矫正之后还要做好消应力处理,避免变形反弹。矫正完成后,需要复测线形,同时对主梁重点焊缝做探伤检查,确认没有伴随产生新的裂纹。
日常管控上,要把主梁线形纳入定期检测清单,用拉线或者测距的方式定期比对记录,跟踪变形的变化趋势。吊装作业尽量保证荷载居中,杜绝斜拉斜吊,过孔前移时保证各个支腿受力均衡,避免单侧受力。运输和存放阶段也要选用合适的支撑点位,防止自重带来的侧向变形。
主梁的笔直,是架桥机稳定传力的基础。水平旁弯的管控,核心就是早发现、早约束、科学矫正,不让微小的侧向变形,一步步演变成影响整机**的结构性问题。